Berriak

Hotz ijetzitako bobinaren gainazaleko akatsak identifikatzeko gida: akatsen sailkapenetik onarpen epaiketara

2026-10-26 0 Utzi mezu bat

NatureSteel hotzean ijetzitako bobinakoso erabiliak dira etxetresna elektrikoetan, automobilgintzan eta hardware estanpazio industrietan. Beroan ijetzitako bobinekiko aldea xafla gainazalean dago: beroan ijetzitako zerrendak eskala, gainazal latzak eta dimentsio-perdoia handiak dituzte; Hotzean ijetzitako zerrendak pasabide anitzeko ijezketa jasaten dute giro-tenperaturan, gainazal garbi eta leunak eta dimentsio zehatzak emanez.


Gainazaleko akatsek arrisku larriak dira hotzean ijetzitako bobinentzat. Erroiluen markak, marradurak, orban horixkak, bobinak blokeatzea eta beste akats batzuek piezaren estanpazioa eta pintura kraterrak errefusatzea eragin dezakete kasu arinetan, edo sorta osoko errefusa kasu larrietan. Akats batzuk ezkutuan geratzen dira entregatzerakoan eta zigilatzean soilik azaleratzen dira, erantzukizun-gatazkak erraz sor ditzakete.


Dokumentu honek erabiltzaileei laguntzen die akatsak identifikatzen, dagozkion ekoizpen-prozesuen jarraipena egiten, kalitatea estandarren arabera epaitzen eta prebentzio-kontrolak ezartzen produkzio-lerroetatik hasi eta itsasoko merkantzien ontzietaraino. Erreferentzia gisa balio du kontratazio-langileentzat, kalitate-ikuskatzaileentzat eta dagozkion ingeniarientzat.


I. Zergatik gainazaleko kalitateak zuzenean zehazten duen zure estanpazio-etekina


Gainazalaren kalitatea ez da kezka estetiko bat soilik; bere inpaktuak produkzio-kate osoan zehar hedatzen dira.


Lehenengo fasea: estanpazioa. Txirbilak (azalean agerian dauden barne inklusioak) estanpazio-pitzaduraren hasierako puntu gisa jokatzen dute. Ertzaren mikro-arraildurak hausturetara hedatzen dira marrazketa sakonean. Lautasun eskasa duten xafla ondulatuek trokelen barruan kokapen ezegonkorra eragiten dute eta tolerantziaz kanpoko piezen dimentsioak eragiten dituzte.


Bigarren etapa: Estaldura eta galvanoplastia. Hondar-olioak pintura kraterrak eta elektroforesi-zuloak eragiten ditu. Erroilu-markak eta marradurak marradura ikusgarri bihurtzen dira, electroplating ondoren. Oxido-tinduak (orban horixkak) zuzenean kaltetzen du esmaltearen eta kolore-estalduraren atxikimendua.


Hirugarren fasea: Salmenta ostekoa. Itxurarako funtsezko osagaietarako, hala nola, etxetresna elektrikoen panelak eta automobilen barruko panelak, gainazaleko akatsek produktu bukatuen itxuraren kexak eragiten dituzte zuzenean. Fase honetan, galerak xafla-sorta bakar batetik haratago hedatzen dira produktu bukatuen kostuetara eta entrega-ordutegietara.


Horregatik, adostasuna nagusitzen da industrian: altzairu-kalitateak eta lodierak hotzean ijetzitako bobinentzako errendimendu-muga baxuagoa ezartzen du, eta gainazaleko kalitateak produktu amaituen goiko muga ezartzen du. Eskaera egiteko unean gainazaleko kalifikazioak argi eta garbi zehaztea askoz ere errentagarriagoa da post-facto gatazkak baino.

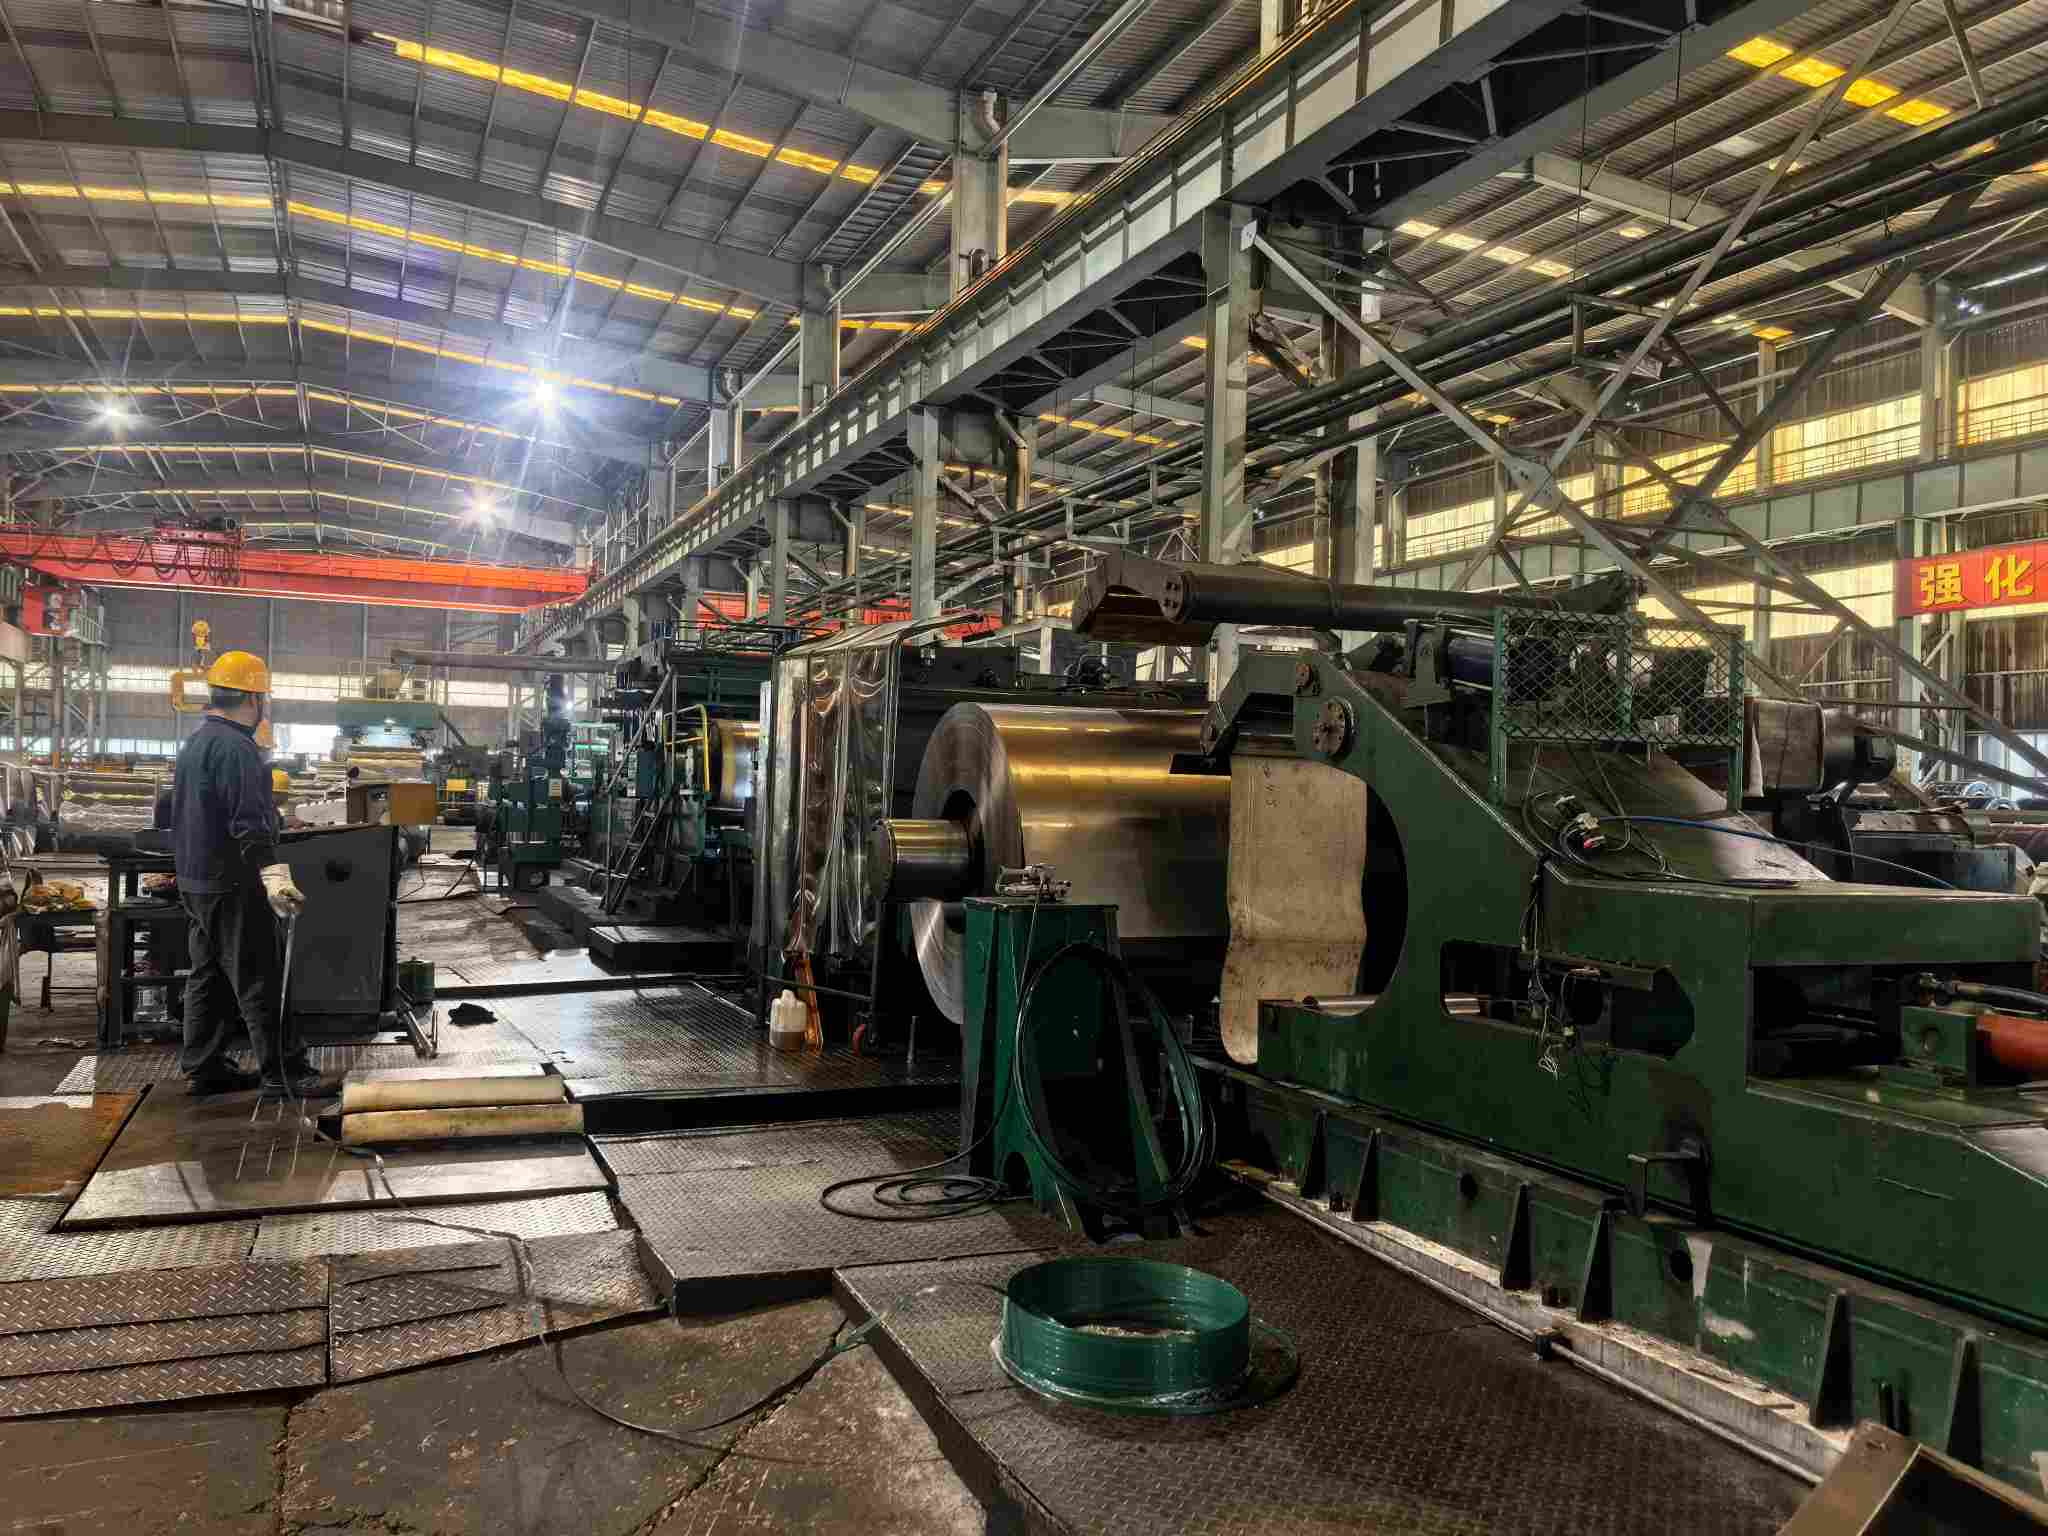
Cold rolling mill workshop

II. Hotz ijetzitako bobinetarako gainazaleko akats arrunten sailkapena


Akatsak jatorria duten produkzio fasearen arabera multzokatzen dira: ijezketa-prozesuan sartutako akatsak, erretezitze- eta desugertze-prozesuetan sartutako akatsak eta biltegiratu eta garraiatzean sartutako akatsak. Sailkapen honek prozesu arduratsuetara zuzeneko jarraipena ahalbidetzen du akatsak behatzean.


Akats bakoitza formatu bateratuan deskribatzen da: Itxura Ezaugarriak → Kausak → Beheko eraginak → Erreferentzia onarpen irizpideak.


2.1 Ijezketa-prozesuan sartutako akatsak


Ertzaren pitzadura


  •  Itxura: altzairuzko xaflen edo zerrenden ertzetan pitzadura etengabeak edo tartekakoak, erreba-itxurako ezaugarri txikietatik hasi eta haustura bitxi eta hutsuneetaraino, kasu larrietan.
  •  Arrazoiak: Ertz metalak tentsio triaxiala jasaten du ijezketan zehar eta materialaren harikortasun-mugak gainditzen ditu. Faktore ohikoenak honako hauek dira: sarrerako ertzaren akatsak, sakatuta dagoen ertzaren eskala, pase-murrizketaren banaketa desegokia eta ijezketa-tentsio handiegia.
  •  Eraginak: pitzadurak hedatzen dira ebakitzean; hausturak ertzetatik sortzen dira estanpazioan, eta marraztutako piezak zuzenean erabiltzeko desegokiak dira.
  •  Epaia: pitzadurak estandarren arabera zerbitzurako kaltegarriak diren akats gisa definitzen dira eta ez dira onartuko. Ertz txikiak moztu ondoren guztiz kentzen badira baldintzapean onar daitezke.


Uhindura / Buckle


  •  Itxura: egoera askeko baldintzetan profil uhinak edo ertza/erdi-eskualdearen deformazioa erakusten duten xafla gainazal irregularrak.
  •  Arrazoiak: erroiluen koroaren ezarpen desegokia, erroiluen tenperatura irregularra "koroa termikoa" eragiten duena, sarrerako zeharkako lodierako desbideratze handia eta ijezketa-tentsio aldakorra.
  •  Eraginak: Elikadura-desbideratzea estanpazio-lerro automatizatuetan. Uhindurak plaka-formako sistemaren akatsetatik sortzen badira, hondar-esfortzuak malgutasuna eragiten du berdindu ondoren ere.
  •  Epaia: lautasun-perdoiak arauetan esplizituki zehazten dira. Uhindura txikia berdinduz konpondu daiteke; Ez-konformatzen diren piezak, beren uhindurak tolerantziaz kanpo jarraitzen duten mailaketa ondoren, ez-konformetzat joko dira.


Roll Markak


  •  Itxura: xafla gainazaletan aldizkako koskak, erroiluen zirkunferentziarekin bat datorren tartearekin. Ezaugarri honek erroiluen markak marratuetatik bereizten ditu.
  •  Arrazoiak: Erroiluen gainazaletan urradurak edo itsatsitako substantzia arrotzak (ezkataren hondakinak, olio-lohiak), presio-aztarnak xafla gainazaletan transferitzen dituztenak.
  •  Eraginak: Kosmetika-mailako piezen itxura zuzeneko hutsegiteak; tentsio-kontzentrazioa koskatan estanpazioan.
  •  Judizioa: zehaztutako gainazaleko kalifikazioen menpe. Marka txikiak onartzen dira maila FBrako estandar nazionalen arabera. Grade FC-rako, kalitate hobeagoko aldeak bisualki ageriko akatsik gabe egongo dira. Sakonera hautemangarria duten aldizkako jaurtiketa-marka bereiziak ez datozela jotzen da FC/FD kalifikaziorako.


Marradurak


  •  Itxura: Orbain lineal ez-periodikoak eta norabideak eskuz ukitzean arrastatze nabaria dutenak.
  •  Arrazoiak: arrabolen mahaietara, gida-plaketara edo gida-erroiletara atxikitako substantzia arrotz gogorrak; geruzen arteko irristaketa, kiribiltze-tentsio ezegonkorrak eragindakoa.
  •  Inpaktuak: sakonera jakin bat gainditzen duten marradurak pitzadura estanpatzeko hasierako gune bihurtzen dira eta itxurara bideratutako piezen bazterketa eragiten dute.
  •  Epaia: Irizpideak erroiluen markenekin bat datoz, gainazaleko kalifikazio klausulen arabera ezarrita. Industria ohiko praktika: lodiera-perdoiaren erdia gainditzen ez duten sakonera txikiak dituzten marradura txikiak negozia daitezke, kontratu-akordioen arabera.


#### Lodiera desbideratzea Strip zehar


  •  Itxura: ozta-ozta ikusten da begi hutsez, xafla bakar baten posizio ezberdinetan lodiera ez-koherentea dela adierazten da.
  •  Arrazoiak: Gauge Control Automatikoko (AGC) sistemen erantzun atzeratua, sarrerako lodieraren gorabeherak eta ijezketa-indarraren ezarpenetan desbideratzeak.
  •  Eraginak: estanpatutako piezen horma-lodiera irregularra; lodieraren gorabeherek elikadura eta konformazio-egonkortasuna kaltetzen dute produkzio-lerro automatizatuen.
  •  Epaia: lodiera-neurgailuen bidez neurtua, lodiera-tolerantzia-taulen arabera. Oharra: tolerantzia-taulak lodiera nominalaren eta zabaleraren arabera segmentatzen dira, balio bakar unibertsal bat hartu beharrean.


Txirbilak


  •  Itxura: luzera ezberdineko marra zilar-distiratsuak edo ilunak, gehienbat bobin-buruetan, bobin-buztanetan edo tokiko guneetan agertzen dira.
  •  Arrazoiak: altzairuaren barneko inklusio ez-metalikoak (adibidez, alumina) luzatu egiten dira ijezketan eta, azkenean, gainazaletan azaltzen dira.
  •  Eraginak: Marrazketa sakonean pitzadura-iturri nagusia. Marradura arruntak baino askoz arriskutsuagoak, zirrikituek barneko materialen akatsen azaleko adierazpenak adierazten dituzte.
  •  Epaia: sartzeak arauen arabera akats kaltegarri gisa sailkatzen dira eta ez dira onartuko. Tokiko zirrikituek, oro har, metalurgia eta galdaketa jarraituaren arazoak adierazten dituzte eta normalean ez-konformetzat jotzen dira.


 2.2 Errekotetze eta Desugertze prozesuetan sartutako akatsak


#### Tindu horixka / Oxido Tint


  •  Itxura: xafla gainazaletan tokiko kolore horixka-marroia; bobina osoko kolore-aldea kasu larrietan.
  •  Arrazoiak: hondar-olioaren karbonizazioa, errekozitu osteko; labearen babes-atmosferan (hidrogeno/nitrogeno-hidrogeno nahasketak) ihintz-puntuaren kontrol desegokiak oxidazio arina eragiten du.
  •  Eraginak: Esmaltearen, kolore-estalduraren eta pinturaren itsasgarritasunaren narriadura larria; kolore desberdintasunak itxura-mailako piezak zuzenean deskalifikatzen ditu.
  •  Epaia: oxido-tinta txikia onartzen da FB gradurako. FC/FD kalifikazioak kolore desberdintasunari eta atxikimenduari buruzko baldintzak ezartzen ditu; gertaerak ez-adostasuna eragiten du. Hidrogenoaren babesa duten errekote distiratsuko labeek ez dute orban horixka nabarmenik sortuko.


Bobina blokeatzea


  •  Itxura: geruzen arteko atxikimendu lokalak askatzea eragozten du; urratuak edo gomazko markak geratzen dira xafla gainazaletan, non itsatsitako geruzak bereizten diren.
  •  Arrazoiak: Gehiegizko annealing tenperatura, bobina tentsio handia, presio kontzentratua lokalizatua plaka forma txarrean; gainazal oso leunek itsastea areagotu egiten dute.
  •  Eraginak: Azalera etengabeko azalera handiak akatsak bihurtzen dira atxikimendu-urratu guneetan.
  •  Judizioa: Atxikimendu-haustura-kalteak ez-akats nabarmena dira. Errekuntza-prozesuaren arazo klasiko hau normalean errekostatzeko parametroen ezarpen desegokiei egozten zaie.


Gehiegizko desugertze-hobiak


  •  Itxura: koska fin trinkoz estalitako xafla gainazal maltzurrak eta ukimen-sentsazio zakarra erakusten dute.
  •  Arrazoiak: azido-bainu-tenperatura gehiegi altua, azido-kontzentrazio desegokia edo desugertze-ataletan murgiltzeko denbora luzea, burdina-substratuaren gehiegizko korrosioa eraginez.
  •  Inpaktuak: gainazaleko zimurtasunak estalduraren atxikimendua hondatzen du; materialaren lodiera murriztea kasu larrietan.
  •  Epaia: hobi txikiak onar daitezke gainazaleko maila baxuagoetarako konformazio urritasunik gabe. Hobiak debekatuta daude Grade FC/FDrako.


Lüders Lines / Stretcher Strain


  •  Itxura: zigilatutako osagaien gainazaletan azaleratzen diren banda uhintsuak.
  •  Oharra: akats bat baino propietate material bat da. Karbono gutxiko altzairuek DC01 eta SPCC bezalako errendimendu-plataforma dute, eta estanpazioan zehar deformazio irregularrak Lüders lerroak sortzen ditu. Altzairutegiek errendimendu-lautadak kentzen dituzte skin-pass ijezketa bidez, murrizketa txikiarekin.
  •  Gakoa: Skin-pass eraginkortasuna hondatzen da biltegiratze denboran. Zahartze naturalak errendimendu-lautadak berriro sartzen ditu. Arauek berme-epeak zehazten dituzte: EN 10130 arauak ez du Lüders lerrorik bermatzen DC05 skin-passetik sei hilabeteko epean; DC06/DC07 berme mugagabeak dituzte. GB/T 5213-k aldiak gainazaleko kalifikazioaren arabera bereizten ditu: hiru hilabete inguru goi-mailako gainazalentzat (FC/FD) eta gutxi gorabehera sei hilabete kalifikazio orokorretarako (ikus jatorrizko estandarrak eta kontratuak balio zehatzak ikusteko).
  •  Judizioa: Gehiegizko zahartzearen biltegiratzetik sortutako Lüders lerroak, oro har, ez dira kalitate-akats gisa sailkatzen. Erosleek biltegiratze epeak eta inbentario-jardunbideak zehaztuko dituzte eskaerak egiterakoan.


Petrolio-hondarra


  •  Itxura: Olio-film irregularrak xafla gainazaletan, marra edo olio metaketa puntu gisa agertzen dira.
  •  Arrazoiak: koipetze elektrolitikoko atalen errendimendu eskasa edo kontrolatu gabeko olioaren aplikazioa skin-pass ijezketa ondoren.
  •  Inpaktuak: Pintura-kraterrak eta elektroforesi-zuloak; gehiegizko olio-filmek soldadura-errendimendua arriskuan jartzen dute.
  •  Epaia: Arauek normalean olio bidez entregatutako produktuak zehazten dituzte, garbiketa alkalino bidez kendu daitezkeen olio-filmak dituztenak. Ez-adostasuna aplikatzen da hondar-olio irregularrak beheranzko prozesuaren akatsak eragiten dituenean.


2.3 Biltegiratzean eta Garraioan sartutako akatsak (Erantzukizun Handiko Gatazka Eremua)


Ur-orbana Herdoila


  •  Itxura: hori argi-marroi iluneko herdoil-orbanak gehienbat xafla gainazal edo ertzetatik sortzen dira; maiz ikusten da itsasoko merkantzien salgaietan.
  •  Arrazoiak: ontzien izerdiaren ondorioz hezetasun kondentsatua tenperatura-hezetasun desberdintasunak direla eta, itsasoko gatz-ihinztatzea; herdoilaren aurkako ontzirik edo hondatutako bilgarririk gabeko bobina biluziak.
  •  Eraginak: Margotu babak herdoildutako guneetan; bobina osoko jaitsiera kasu larrietan.
  •  Judizioa: eztabaidarako joera gehien duen akatsetako bat. Erantzukizuna hiru faktorek zehazten dute: ① Herdoilaren kolorea: herdoil freskoa horia / laranja-gorri distiratsua agertzen da; zahartutako herdoila marroi iluna edo beltz bihurtzen da. ② Ontzien osotasuna: herdoilaren aurkako paperaren, plastikozko filmen eta ertz babesleen baldintzak. ③ Denbora-lerroa: produkzio/olioa aplikatzeko daten eta iriste-daten arteko alderaketa, herdoilaren aurkako balio-epe estandarrekin (arau nazionalek sei hilabeteko baliozkotasuna zehazten dute olioz entregatutako bobinak biltegiratzeko eta garraiatzeko baldintza normaletan fabrikatzeko). Erdoilaren aurkako balio-epea duen ontzi osoarekin korrosioa gertatzen bada, erantzukizuna hornitzaileena da. Kaltetutako biltegiratzeak edo iraungitako biltegiratzeak erantzukizuna esleitzen die erosleei.


Dentsak maneiatzea


  •  Itxura: Tokiko koskak edo kolpeko ubeldurak, batez ere kanpoko bobinaren bilgarrietan eta igogailuaren kontaktu puntuetan kontzentratzen dira.
  •  Arrazoiak: Igoketa desegokia, pilaketa-konpresioa eta garraioan ziurtatze desegokia.
  •  Epaia: Kanpoko bilgarri lokalen zirrikituak baldintzapean onar daitezke kaltetutako bilgarriak kendu ondoren. Hedatuta dauden hatsak bobinak ez-konformatzen ditu.


Teleskopioa / Bobina soltea


  •  Itxura: oker lerrokatuta dauden bobinaren amaierako aurpegiak teleskopiodun profil mailakatua osatzen dutenak; lotesteko uhal solteak.
  •  Arrazoiak: lerrokadura desegokia kiribiltzean, tentsio desegokia eta uhalaren erlaxazioa igarotzean.
  •  Eraginak: xafla marradura eta elikadura desbideratzea desbobinatzean; biltegirako segurtasun arriskuak.
  •  Epaia: tolerantzia-mugetatik haratago okerreko mutur-aurpegiek ez-adostasuna osatzen dute. Uhal solteak berriro tenkatuko dira biltegietan.


2.4 Erreferentzia azkarreko akatsen taula


Akatsa Prozesu arduratsua Kausa tipikoak FB Graderako baimenduta FC/FD kalifikaziorako baimenduta
Ertzaren pitzadura Ijezketa / sarrerako materiala Ertzaren gehiegizko tentsioa Ez da onartzen Ez da onartzen
Uhindura Ijezketa Roll koroa / tentsio desegokia Ez da onartzen tolerantziaz kanpokoa bada Ez da onartzen tolerantziaz kanpokoa bada
Roll Markak Ijezketa Erroiluen gainazaleko kalteak / gai arrotzak Adin txikikoa baimenduta Ez da onartzen
Marradurak Ijeztadura / moztu Arrabolen bideetan atzerriko gaiak Adin txikikoa baimenduta Ez da onartzen
Lodiera desbideratzea Strip zehar Ijezketa AGC kontrolaren desbideratzea Ez da onartzen tolerantziaz kanpokoa bada Ez da onartzen tolerantziaz kanpokoa bada
Txirbilak Altzairugintza/galdaketa jarraitua Inklusioak Ez da onartzen Ez da onartzen
Tindu horixka Ontzea Hondar-olioa / atmosfera eskasa Adin txikikoa baimenduta Ez da onartzen
Bobina blokeatzea Ontzea Tenperatura/tentsio desegokia Ez da onartzen Ez da onartzen
Gehiegizko desugertze-hobiak Desugertzea Kontrolik gabeko desugerketa Adin txikikoa baimenduta Ez da onartzen
Lüders Lineak Jabetza materiala Etekin lautada / zahartzea Ez da akatsa, biltegiratze-epearen murrizketen menpe Ez da akats bat, biltegiratze-epe laburragoa baita
Petrolio-hondarra Koipegabetzea / skin-pass Koipegabetze desegokia Ez da onartzen Ez da onartzen
Ur-orbana Herdoila Biltegiratzea eta garraioa Hezetasuna / hondatutako ontziak Ez da onartzen (herdoilaren aurkako balio iraungiaren salbuespenak)

Ez da onartzen


III. Lekuko ikuskapena: proba praktikoak eta 10 minutuko onarpen-zerrenda


3.1 Lekuko Lau Ikuskapen Teknika


Alboko argiaren ikuskapena. Azalera egiaztatzeko teknikarik kritikoena. Zabaldu orriak metroz metro angelu baxuko alboko argiaren azpian, 45 gradutan. Uhindurak, biribil-markak eta marradura ahulak nabarmentzen dira alboko argiaren azpian, eta akats asko ikusezinak dira, berriz, aurrealdeko argiztapen zuzenaren pean, alderdiak hartzeko ohiko puntu itsu bat. Eman lehentasuna 50 milimetroko ertzaren eremuari, non ertzaren pitzadurak eta errebak maiz gertatzen diren.


Ukimenaren ebaluazioa. Irristatu azazkalak gainazaleko ehunduran zehar: roll-markek aldizkako arrastaketa sortzen dute; marradurak etengabeko arrastaketa sortzen du. Zirpilek marradura arruntetatik hurbil dauden ukimen-ezaugarriak erakusten dituzte; identifikazioak kokapena (gehienetan bobina-buruetan / isatsetan) eta ondorengo estanpazio-errendimendua konbinatzea eskatzen du.


Tresnen Neurketa. Erabili lodiera-neurgailu eramangarriak bobinaren buruan, erdiko bobinetan eta bobinaren isatsean lodiera lagintzeko lodiera-aldakuntza egiaztatzeko. Erabili zuzenak eta neurgailuak deformazioa neurtzeko. Eskuragarri dagoenean, neurtu Ra zimurtasun-balioak zimurtasun-probagailuen bidez (zimurtasuna gainazaleko kalifikazioen adierazle nagusia da, arauetan zehaztutako proba-prozedurarekin). Lodiera-neurgailuaren laginketa-puntuek bandaren zabalera osoa estali behar dute, erdiko gunea soilik izan beharrean.


Enbalajeak eta Marken Ikuskapena. Lehenik eta behin, egiaztatu herdoilaren aurkako ontzien osotasuna eta bidalketa-marken irakurgarritasuna edukiontzia irekitzean (bobinaren zenbakia, altzairuaren kalifikazioa, neurriak, gainazaleko kalifikazioa, pisua, ekoizpen-data). Garraioak eragindako gainazaleko akatsen susmatzea ontzien kalteengatik.


3.2 Alderdi hartzaileek 10 minutuko onarpen-zerrenda


1. Ikuskatu ontziratzea: egiaztatu herdoilaren aurkako paper/filmen, ertz babesleen, lotuneko uhalen eta altzairuzko estalkien osotasuna; uraren esposizioaren arrastoak bilatu.

2. Egiaztatu markak: berretsi bobinaren zenbakia, altzairuaren kalifikazioa, dimentsioak, gainazaleko kalifikazioa eta produkzio-data bat datozen erosketa-aginduak eta Errota Proba Ziurtagiriak (MTC).

3. Estaldura osoko alboko argiaren ikuskapena: aztertu xaflaren gainazala metroz metro 45 graduko alboko argiaren azpian, 50 mm-ko ertz-eremuetan arreta jarriz.

4. Ausazko ukimen-laginketa: arrastatu azazkalak ausazko hiru kokapenetatik biribil-markak, marradurak eta zirrikitu bereizteko.

5. Lodiera-puntu-egiaztapena: hartu neurketak bobinaren buruan, bobinaren erdialdean eta bobinaren isatsean eta erregistratu lodieraren aldakuntza zerrendaren luzeran.

6. Deformazioa neurtzea: neurtu egoera libreko deformazioa metro bateko xafla-segmentu batean.

7. Dokumentazioa eta laginketa: argazki akastunak diren eremuak eskala-erreferentziarekin eta gorde 300 milimetroko lagin-segmentu akastunak erantzukizun-ebaluazioaren froga gisa.

8. Kalifikazio-erreferentzia gurutzatua: alderatu behaketak IV. kapituluko gainazal-kalitateak eta atera ondorioak: Onartu / Baldintzapeko Onarpena / Errefusa.


IV. NatureSteel-en Iturria Kontrolatzeko Neurriek gainazaleko akatsen aurka


Aurreko atalek akatsen identifikazioa jasotzen dute agerraldiaren osteko kudeaketarako. Kapitulu honetan fabrikako prebentzio-kontrolak deskribatzen dira. Azaleko akatsak prozesuetan errotutako arazoak dira funtsean. Akatsen identifikazioa beherako erabiltzaileen esku dago, akatsen prebentzioa ekoizpen-lerroei dagokie bitartean.


Desugertze Atala: Bost faseko desugerketa gehi koipetze elektrolitikoa. Ezkata osoa kentzea ezinbestekoa da hotzean ijetzitako gainazal garbietarako. Gehiegizko desugertzeak hobiak sortzen ditu; desugertze azpiko hostoak ezkata sakatuta. Koipetze elektrolitikoak orban horixkekin eta pintura kraterrekin zuzenean lotuta dauden hondar-olioaren arriskuak arintzen ditu.


Ijezketa-atala: kontrol digital sistemak dituen sei-altuko alderantzizko errota. Begizta itxiko plaka-formaren kontrolak eta pasabide-murrizketa zehatzaren esleipena oinarrizko kontrolak osatzen dituzte uhindura, ertz pitzadura eta luzetarako lodiera desbideratzea. Siemens eta ABB zenbakizko kontroleko sistemek ±0,03 mm-ko lodiera-perdoiak eskaintzen dituzte, EN10131 xedapeneko Doitasun Klase Berezia betetzen dutenak. Gutxieneko ijezketa-lodiera 0,15 mm-ra iristen da. Erroiluen gainazalek programatutako ikuskapenak egiten dituzte erroiluen gainazaleko kalteak eta substantzia arrotzak detektatzeko, xafletara inprimatu aurretik. Roll markak erroiluen ikuskapen errutinaren bidez erraz ezabatzen diren akatsak dira.


Analing Atala: Hidrogeno distiratsua erretiroa. Hidrogeno ugariko babes-atmosferak gainazaleko oxidazioa eta kolore horia saihesten ditu, oxidoaren kolorea jatorrian ezabatuz. Erretiro-tenperaturak eta bobina-tentsioak bobinaren pisuaren eta plakaren formaren arabera segmentatzen dira bobina blokeatzea ekiditeko.


Skin-Pass Sekzioa: Luzapen kontrolatua %0,5etik %1,5era bitartekoa. Skin-pass ijezketa barruti honen barruan errendimendu-lautadak ezabatzen ditu eta plakaren forma hobetzen du. Larruazal-pasearen luzapen nahikorik ez du Lüders lerroak kentzen; gehiegizko luzatzeak plakaren forma degradatzen du eta gainazaleko zimurtasuna murrizten du. Parametro hauek orekatzea azala-pasa-prozesuaren oinarrizko eskakizuna da.


Akabera eta Enbalaje Atala: Errebarik gabeko zartadura eta itsasoko merkantzietara bideratutako ontziratzea. Ebakitze-eragiketak errebaren altuera kontrolatzen du, ertzak marraztea ekiditeko. Amaitutako bobinak VCI korrosio-inhibitzaile lurrunkorren filmekin bilduta daude, ertz babesleekin hornituta, altzairuzko uhalekin bermatuta eta hezetasunarekiko tratatuta daude gazitasun eta hezetasun handiko itsas garraiorako. Ur-orbanen herdoilaren inguruko portura iristeko gatazka gehienak ontzi sendoak saihestu daitezke.


Ikuskapen Atala: Hiru mailatako ikuskapen-ateak. Beroan ijetzitako bobinaren sarrerako ikuskapena; prozesuan ikuskatzea desugertze, errekostea eta skin-pass ijezketa ondoren; bidalketa aurreko ikuskapena gainazaleko laginketa eta dimentsio-neurketa konbinatuz. Lagin-segmentuak eta proba-erregistroak lote bakoitzerako gordetzen dira, eta Errotako Proba Ziurtagiriak (MTC) bidalketekin batera. Kalitatezko edozein gorabehera prozesu zehatzetara eta ekoizpen-denbora-leihoetara bideratu daiteke, erantzukizunaren ebaluaziorako froga sendoak eskainiz.


Laburbilduz: gainazaleko akatsak ez dira "ikuskapenaren bidez desestaltzen". “Fabrikatu” edo “prebenitu” dira. Ikuskapenak prozesuaren errendimendua balioztatzen du, azken aukerako segurtasun-sare gisa jokatu beharrean.

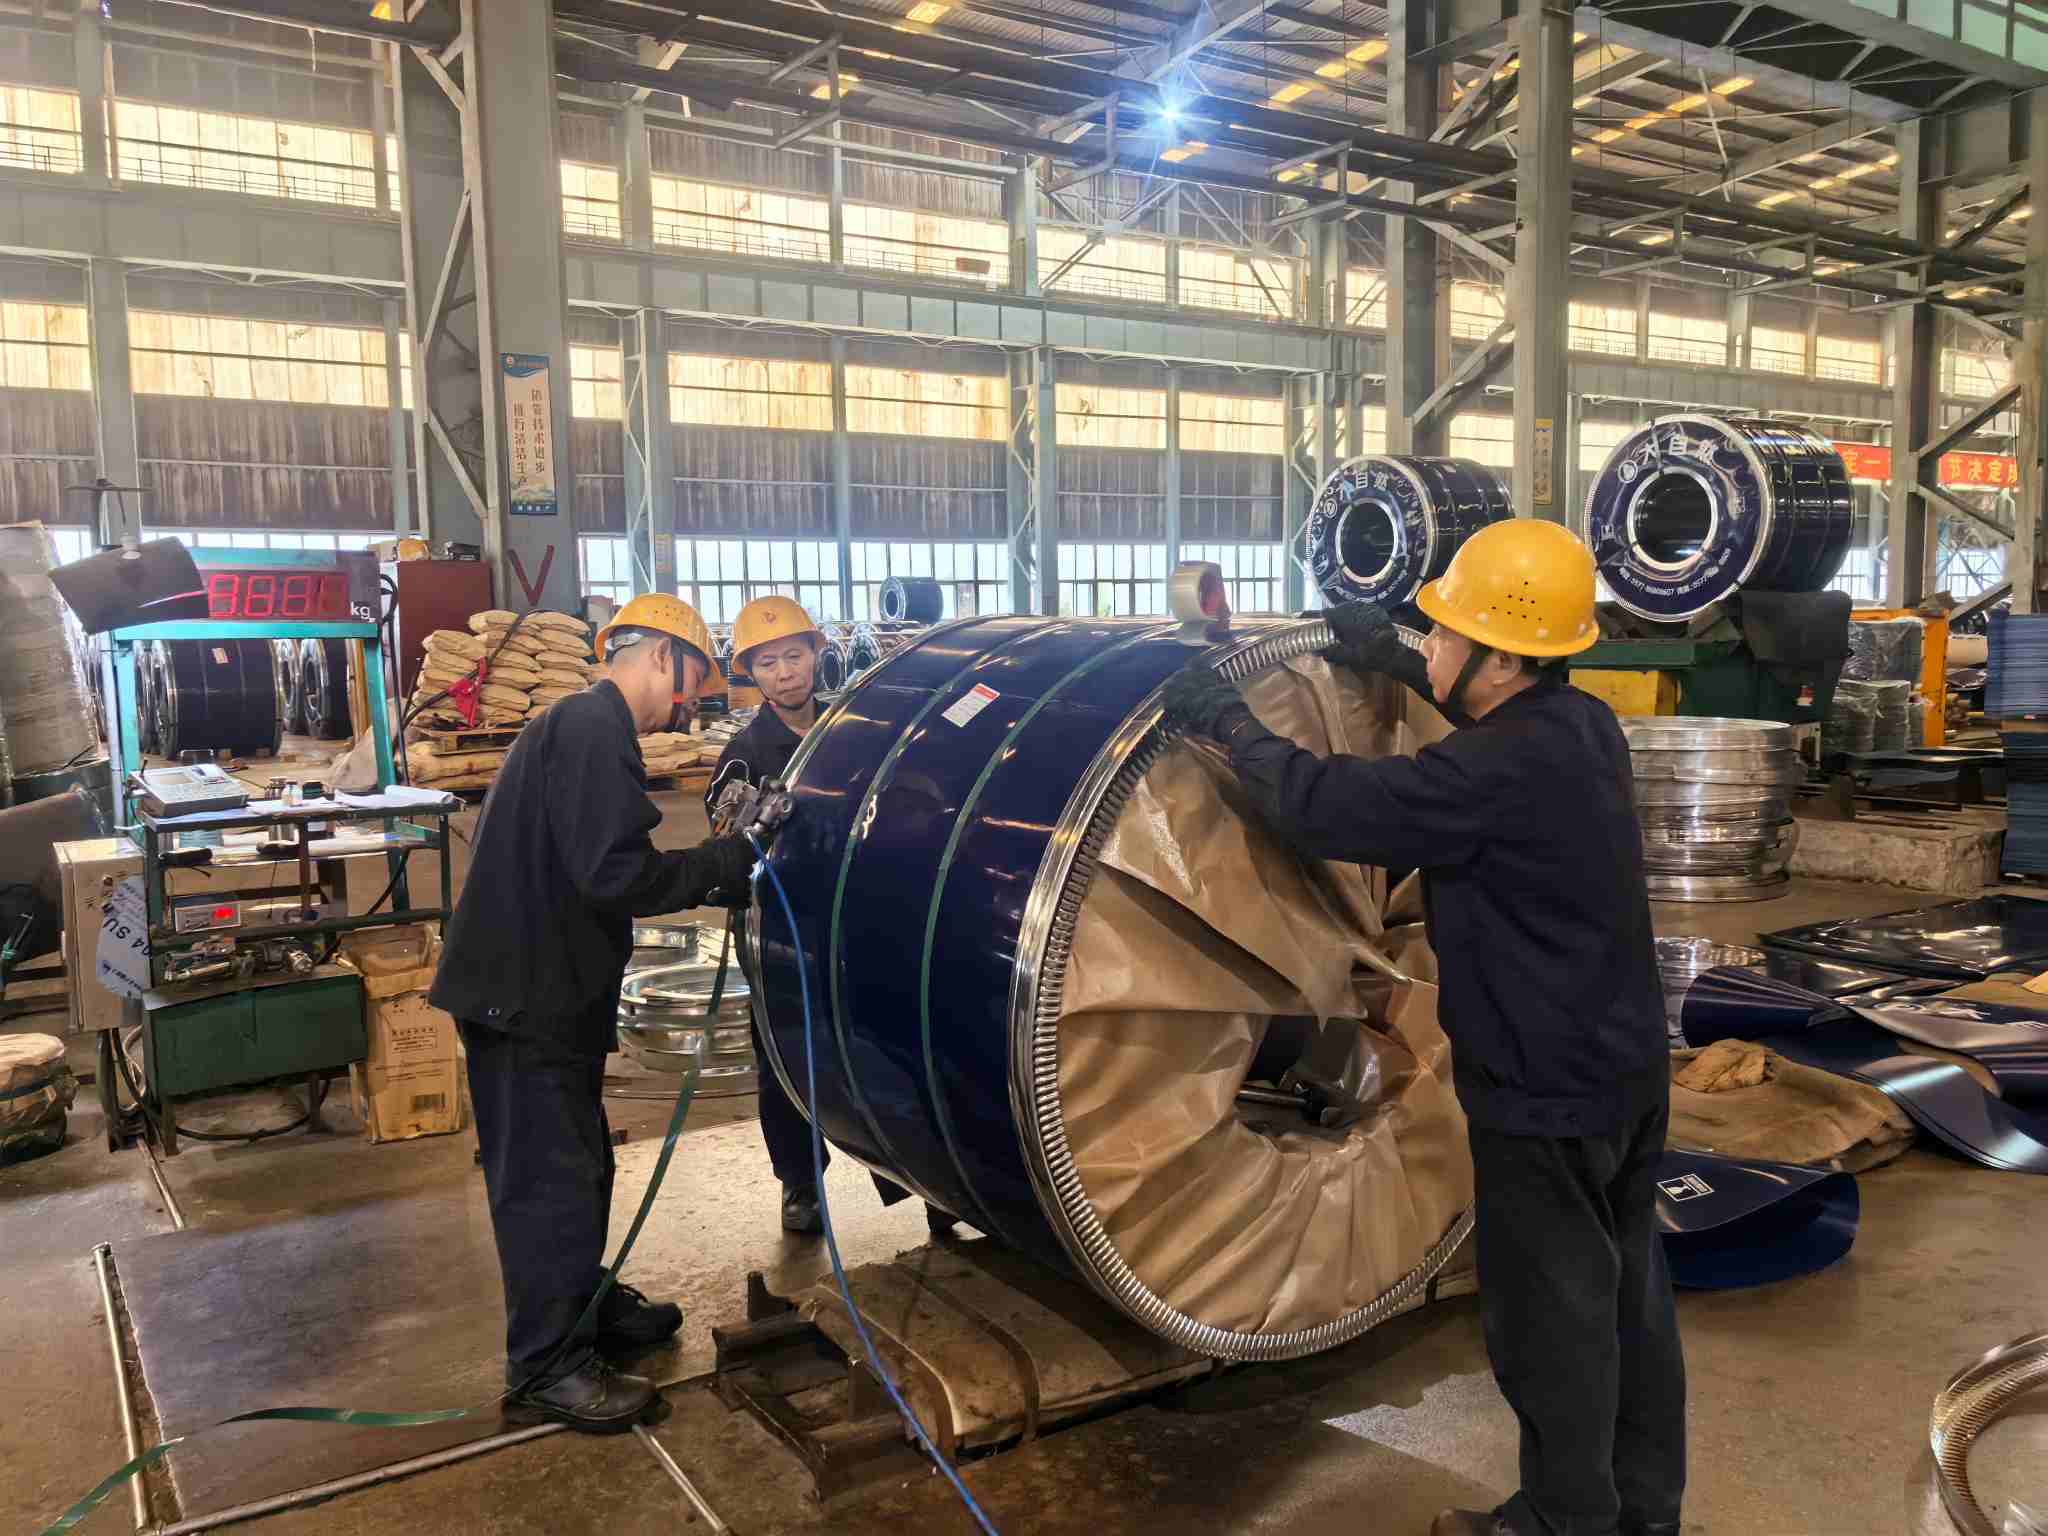
NatureSteel Coil Packing Process

Ondorioa


Hotz ijetzitako bobinaren gainazaleko akatsen identifikazioa prozesuen ezagutza, estandar eta eremuko esperientziaren konbinazioan oinarritzen da. Dokumentu honek hainbat akats mota, onarpen-zerrendak eta erantzukizun-ebaluazio-esparruak biltzen ditu ikuskapenetan erreferentzia gisa. NatureSteel-ek hotzeko ijezketarako esperientzia zabala du eta prozesu osoko gainazaleko kalitate kontrolak ezartzen ditu. VCI herdoilaren aurkako ontziak bobinaren baldintzak egonkortzen ditu itsas bidalketa osoan. Altzairu-mailako zehaztapenetarako (adibidez, DC01, SPCC), gainazaleko kalifikaziorako kontsulta edo aurrekontu-eskaeretarako, mesedez, mesedez.jarri gurekin harremanetan.


Lotutako Albisteak
Utzi mezu bat
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu